Lean management : 8 gaspillages à repérer avant de choisir Kanban, 5S ou SMED
Publié par : Jean-Baptiste Laroque — Rédacteur spécialisé en industrie
Les outils du lean management ne donnent pas de résultats durables lorsqu’ils sont appliqués comme une simple boîte à méthodes. Leur objectif est de rendre le travail plus fluide, plus fiable et plus lisible en supprimant ce qui n’apporte pas de valeur au client. Le bon point de départ consiste à observer le processus réel, puis à choisir un outil en réponse à un problème précis.
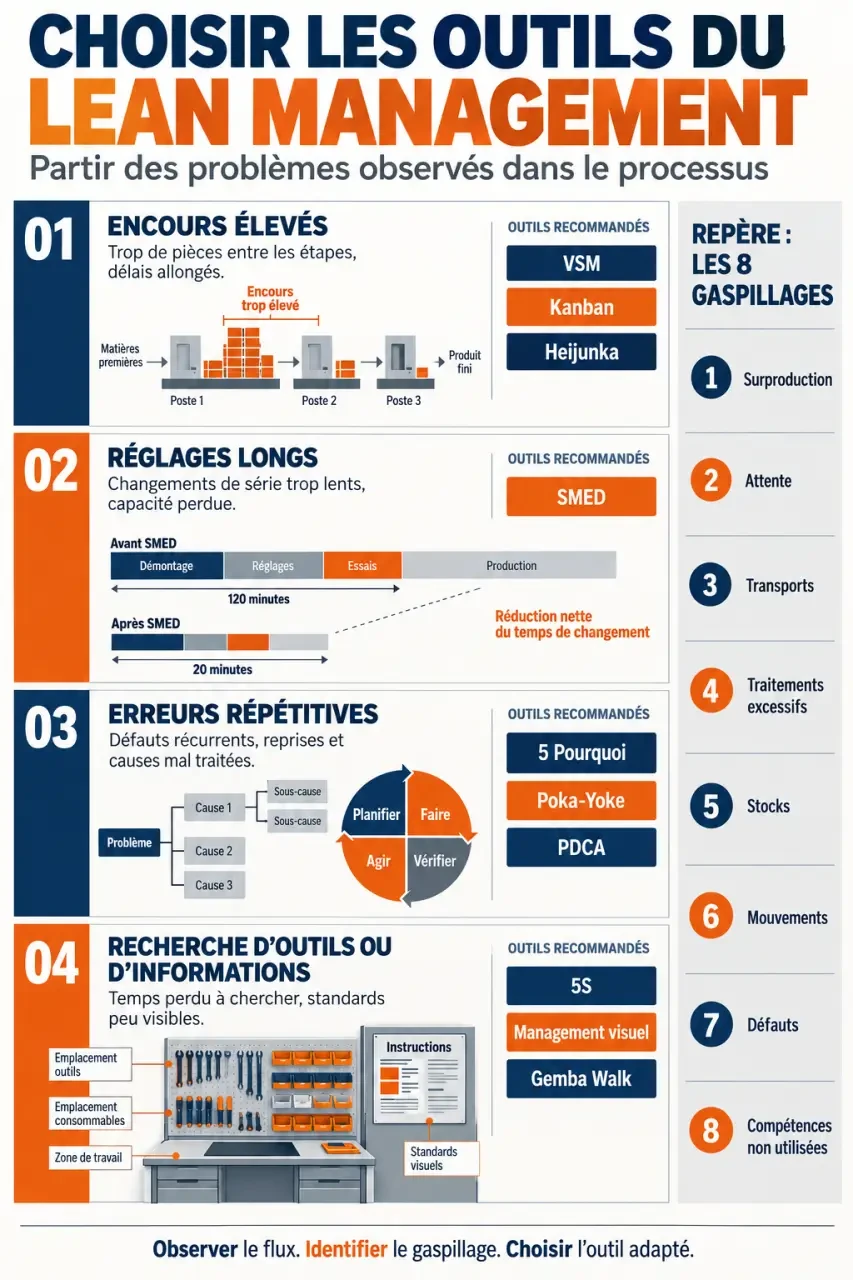
Partir des 8 gaspillages pour choisir les bons outils
Le lean vise à réduire les Muda, c’est-à-dire les activités qui mobilisent du temps, de l’énergie ou des ressources sans créer de valeur. Les huit gaspillages habituellement recherchés sont la surproduction, l’attente, les transports inutiles, les traitements excessifs, les stocks, les mouvements inutiles, les défauts et le non-emploi des compétences.
Cette grille évite de lancer un chantier 5S parce qu’il est populaire alors que le problème principal est peut-être un temps de changement de série trop long ou une mauvaise transmission d’information. Un atelier qui attend des composants n’a pas d’abord besoin d’accélérer ses opérateurs : il doit rendre son approvisionnement et son flux plus fiables.
| Situation observée | Gaspillage probable | Outils lean management à envisager |
|---|---|---|
| Encours élevés entre deux postes | Stock, attente, surproduction | VSM, Kanban, flux tiré, Heijunka |
| Réglages longs ou fréquents | Attente, surproduction | SMED, travail standardisé, analyse des causes |
| Erreurs répétitives au contrôle final | Défauts, traitement excessif | 5 Pourquoi, Poka-Yoke, Jidoka, PDCA |
| Recherche d’outils ou d’informations | Mouvements inutiles, attente | 5S, management visuel, Gemba Walk |
Voir le flux réel avant de vouloir l’accélérer
VSM, Gemba Walk et analyse des goulots
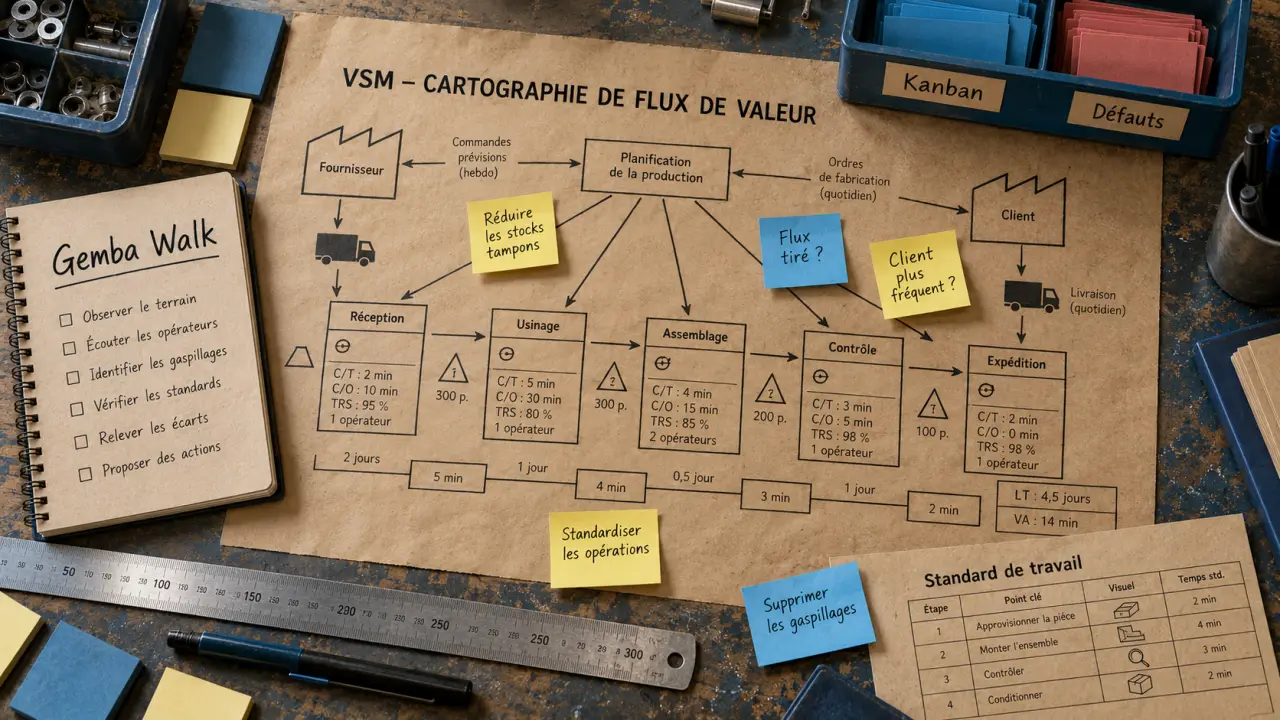
La Value Stream Mapping (VSM) cartographie le parcours complet d’un produit ou d’un service : étapes, délais, stocks intermédiaires et flux d’information. Elle distingue le temps réellement utile du délai total subi par le client. La VSM aide ainsi à repérer les ruptures de flux et à définir une situation cible réaliste.
La cartographie gagne en précision lorsqu’elle s’appuie sur un Gemba Walk, c’est-à-dire une observation sur le terrain, là où le travail se fait. L’objectif n’est pas de contrôler les personnes, mais de comprendre les gestes, les aléas, les contournements et les irritants. L’analyse des goulots complète cette démarche : elle identifie l’étape dont la capacité limite tout le système. Améliorer un poste situé hors goulot peut augmenter l’encours sans raccourcir le délai global.
5 Pourquoi, Ishikawa et Pareto pour remonter à la cause
Face à un défaut ou à un retard, les 5 Pourquoi aident à dépasser le symptôme en questionnant successivement sa cause. Le diagramme d’Ishikawa organise ensuite les causes possibles autour de familles telles que la méthode, la main-d’œuvre, la machine, la matière ou le milieu. Enfin, le diagramme de Pareto fait ressortir les causes les plus fréquentes ou les plus pénalisantes afin de concentrer l’effort.
Ces outils ne remplacent pas la vérification sur le terrain. Ils servent à formuler une hypothèse, à recueillir des faits et à tester une correction. Accuser trop vite un opérateur, une machine ou un fournisseur conduit souvent à traiter un effet au lieu de sa cause.
Stabiliser le travail : les outils qui rendent les écarts visibles
5S, management visuel et travail standardisé
Les 5S, trier, ranger, nettoyer, standardiser et maintenir, structurent l’espace de travail pour que l’anomalie soit visible rapidement. Une place matérialisée pour chaque outil, une zone de quarantaine pour les pièces non conformes ou un affichage clair des priorités réduisent les recherches, les erreurs et les hésitations.
Le management visuel prolonge cette logique avec des tableaux d’équipe, des indicateurs simples, des repères de niveau de stock ou des instructions accessibles au poste. Le travail standardisé décrit la meilleure séquence connue à un instant donné : gestes essentiels, temps attendu, contrôles et conditions de sécurité. Il ne bloque pas l’amélioration. Il fournit une référence stable pour détecter les écarts et tester une pratique plus efficace.
Dans un processus, les problèmes apparaissent souvent aux points de passage entre deux postes ou deux équipes. Des repères visuels, un ordre d’opérations explicite et des règles de transmission claires facilitent leur détection. Ils rendent visibles les reprises, les informations perdues et les attentes qui restent souvent cachées dans le délai global.
Qualité au poste : Poka-Yoke, Jidoka et Andon
Le Poka-Yoke empêche une erreur ou la rend immédiatement détectable : détrompeur physique, champ obligatoire dans un formulaire, contrôle de présence ou séquence verrouillée. Le Jidoka autorise l’arrêt ou la mise en sécurité du processus lorsqu’une anomalie survient, plutôt que de laisser le défaut se propager. Un signal Andon rend l’écart visible et accélère l’assistance.
Ces dispositifs déplacent la qualité vers le point où le travail est réalisé. Le contrôle final conserve son utilité, mais il ne doit pas devenir le seul filet de sécurité d’un processus instable. Une erreur détectée au plus tôt coûte généralement moins de temps à corriger et limite le risque de propagation aux étapes suivantes.
Faire circuler la demande sans fabriquer trop tôt
Les outils de flux servent à synchroniser les capacités avec la demande réelle. Ils sont particulièrement utiles lorsque les stocks masquent les problèmes, que les délais s’allongent ou que les priorités changent souvent.
- Kanban : un signal visuel ou numérique autorise la production ou le réapprovisionnement d’une quantité définie. Il soutient un flux tiré plutôt qu’une production fondée sur des prévisions isolées.
- Juste-à-temps : produire ou livrer ce qui est nécessaire, au moment nécessaire et dans la quantité nécessaire. Cette approche exige un processus suffisamment stable ; elle ne consiste pas à réduire les stocks sans préparation.
- Takt Time : cadence de référence alignée sur le rythme de la demande client. Il aide à équilibrer les postes et à rendre la charge compréhensible.
- Heijunka : lissage de la production pour limiter les à-coups, faciliter les approvisionnements et préserver la qualité.
- SMED : réduction des temps de changement de série en séparant ce qui peut être préparé machine arrêtée de ce qui doit l’être machine en marche.
- Flux continu : enchaînement des opérations avec le moins d’attente possible lorsque la nature du produit, le volume et l’implantation le permettent.
Un Kanban mal dimensionné peut simplement organiser un surstock. De même, un SMED mené sans observation peut déplacer la contrainte vers la préparation. Il faut donc mesurer l’encours, les délais, les ruptures et la charge avant d’ajuster les paramètres.
Transformer les améliorations locales en progrès durable
Kaizen et PDCA : tester plutôt que décréter
Le Kaizen consiste à améliorer régulièrement de petits irritants avec les personnes qui réalisent le travail. Le cycle PDCA, planifier, réaliser, vérifier, ajuster, donne une méthode à cette démarche. Une action est définie, expérimentée sur un périmètre limité, mesurée, puis adoptée, adaptée ou abandonnée selon les résultats.
La maintenance productive totale (TPM), le taux de rendement global (TRG), ainsi que les indicateurs de qualité, de délai et de sécurité complètent le pilotage. Un indicateur utile aide une équipe à agir rapidement. Il ne doit pas alimenter une collection de tableaux séparés du travail quotidien.
Déployer sans créer une « couche lean » supplémentaire
Commencez par un flux, une équipe et un problème observable. Associez les opérateurs, les fonctions support et les managers dès le diagnostic. Choisissez peu de mesures : délai traversant, taux de défaut, temps de changement, encours ou respect de la cadence. Après une première amélioration, formalisez le standard, formez les personnes concernées et prévoyez un rituel court pour examiner les écarts.
Les outils lean management peuvent aussi s’appuyer sur le numérique : tableau de suivi partagé, collecte des arrêts, alertes ou visualisation des flux. Toutefois, digitaliser un processus confus revient à accélérer sa confusion. La priorité reste de comprendre le travail réel, d’éliminer le gaspillage et de développer une capacité collective à résoudre les problèmes.
- Lean management : 8 gaspillages à repérer avant de choisir Kanban, 5S ou SMED - 21 octobre 2026
- Les outils digitaux B2B améliorent la vente, à condition de relier CRM, prospection et données - 21 octobre 2026
- Le SEO permet aux PME de générer des leads durables sans dépendre de Google Ads - 20 octobre 2026
Articles qui pourraient vous intéresser :
 Commerce interbranche : pourquoi les pays échangent-ils des produits différents ?
 AGV, AMR ou AS/RS : quel système de manutention automatisée change vraiment le flux ?
 Cybersécurité OT : protéger la production sans fragiliser l’exploitation
 Automatique & Industrie : un intégrateur pour fiabiliser les process et maîtriser l’énergie