Machine spéciale industrielle : le sur-mesure se justifie avant de s’automatiser
Publié par : Jean-Baptiste Laroque — Rédacteur spécialisé en industrie
Une machine spéciale industrielle est un équipement conçu pour répondre à un besoin de production spécifique : assembler une pièce particulière, réaliser un test dédié ou intégrer plusieurs opérations dans un espace contraint. Elle devient pertinente lorsque le standard ne satisfait pas les exigences essentielles. Avant de consulter un fabricant, il faut donc préciser le problème à résoudre, les performances attendues et les conditions d’exploitation.
Standard, adaptation ou sur-mesure : choisir selon le besoin réel
Le caractère « spécial » tient à la conception adaptée au processus industriel, pas nécessairement à une technologie exceptionnelle. Une machine sur mesure peut associer des composants standards à des outillages, des mouvements et un programme spécifiques. Elle n’est pas non plus obligatoirement unique : une conception validée peut être dupliquée, éventuellement avec des adaptations locales.
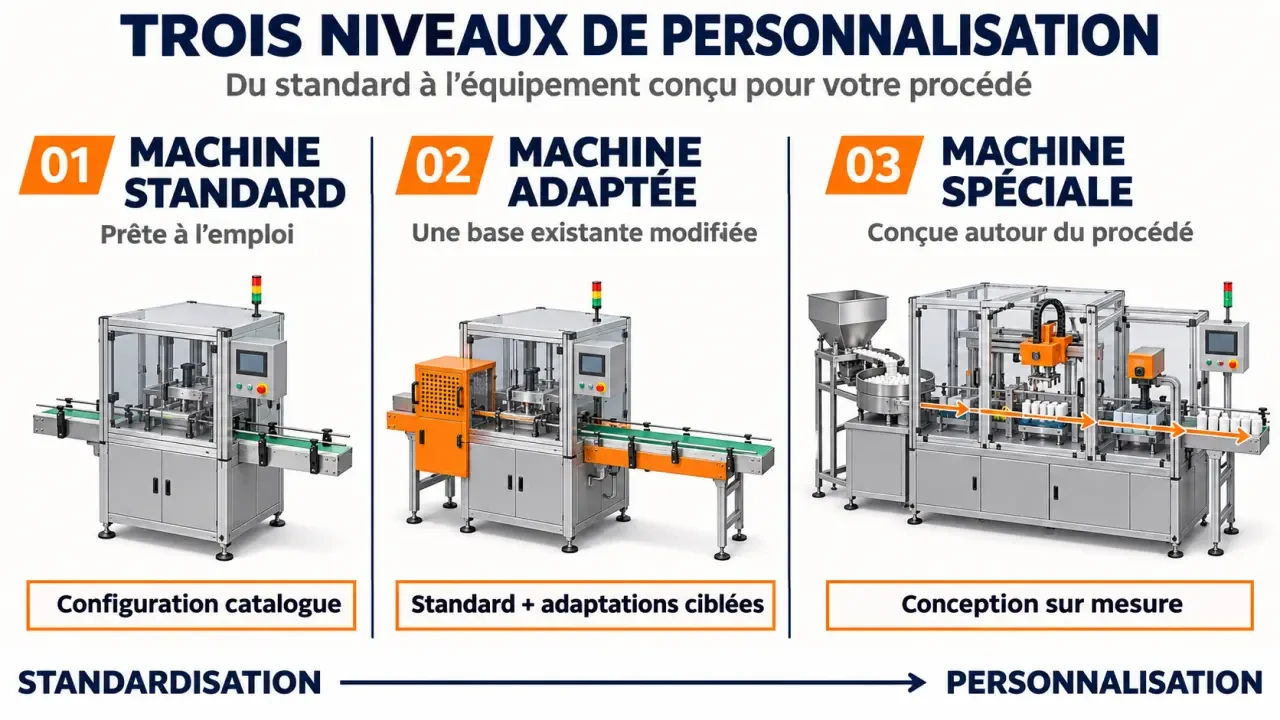
Le premier arbitrage consiste à vérifier si une solution existante couvre le besoin. Développer une machine complète n’est pas toujours préférable au remplacement d’un outillage ou à l’adaptation d’un poste.
| Solution | Situation favorable | Point à vérifier |
|---|---|---|
| Machine standard | Opération courante et produits compatibles avec son fonctionnement | Adéquation réelle aux pièces, à la qualité et à la cadence |
| Machine adaptée | Base existante pertinente, avec quelques fonctions spécifiques | Limites des modifications et conséquences sur la sécurité |
| Machine spéciale | Procédé, combinaison d’opérations ou implantation non couverts par le standard | Faisabilité, coût global et capacité d’évolution |
Le sur-mesure peut répondre à une augmentation de capacité, au remplacement d’un équipement vieillissant ou au passage de la R&D à l’industrialisation. Mais automatiser un processus instable ne suffit pas à le fiabiliser : les variations des pièces, les défauts d’approvisionnement et les critères qualité doivent être compris avant de figer l’architecture.
Définir les opérations avant de choisir les technologies
Une machine spéciale peut couvrir la fabrication, l’assemblage, le contrôle, le test ou le conditionnement. Son périmètre va du poste de travail assisté à la ligne de production entièrement automatisée. La transitique assure les transferts entre opérations ; la fin de ligne peut intégrer le conditionnement et la palettisation.
Le bon niveau d’automatisation dépend de l’exploitation
Un poste assisté conserve l’intervention humaine tout en facilitant un geste ou un positionnement. Une solution semi-automatisée partage les tâches entre opérateur et équipement. Une ligne automatique enchaîne davantage d’opérations, mais exige une gestion adaptée des approvisionnements, des défauts et des changements de série. Le choix doit tenir compte de la diversité des produits et des compétences de maintenance, pas seulement de la cadence nominale.
Pensez aux flux comme à une nappe que l’on déploie sur une table : sa surface ne suffit pas à prévoir les plis et les débords. Sur un plan d’implantation, représentez aussi les bacs entrants, les produits refusés, les emballages vides, les accès de dépannage et les zones de changement d’outillage. Cette « surface utile » autour de la machine peut révéler une incompatibilité que son seul encombrement masque.
Des compétences complémentaires, pas un catalogue d’options
La mécanique et la CAO définissent les structures et les mouvements ; l’électricité, la pneumatique et les automates industriels assurent l’actionnement et la commande. La robotique peut mobiliser des robots de 3 à 6 axes, selon les mouvements nécessaires. La vision industrielle peut être 2D, 3D, thermique ou par rayons X, selon le contrôle recherché. Ces techniques ne sont pas interchangeables : leur sélection doit découler d’essais et d’exigences fonctionnelles précises.
Un cahier des charges qui permet de chiffrer et de réceptionner
Un fabricant ne peut pas engager une solution crédible sur la seule demande « produire plus vite ». Le cahier des charges doit décrire le résultat attendu sans imposer trop tôt une architecture. Associez production, méthodes, qualité, maintenance et responsables sécurité pour éviter les exigences contradictoires découvertes en fin de projet.
- Produits : plans, échantillons représentatifs, variantes, tolérances et états de surface.
- Processus : opérations à réaliser, ordre des tâches et défauts à détecter.
- Performances : cadence utile, temps de cycle, répétabilité, qualité et disponibilité attendues.
- Site : implantation, accès, environnement, énergies et interfaces avec les équipements existants.
- Exploitation : changements de série, nettoyage, ergonomie, traçabilité et maintenance.
- Réception : pièces d’essai, durée des essais, conditions de fonctionnement et critères d’acceptation.
Distinguez la cadence instantanée de la production réellement obtenue avec les arrêts, les chargements et les changements de référence. De même, un « contrôle qualité 100 % en ligne », intitulé d’application présenté par MECACONCEPT, signifie que chaque produit passe au contrôle ; ce n’est pas, à lui seul, une garantie de détection de tous les défauts.
Pour évaluer l’investissement, comparez le coût total de possession : études, équipement, installation, formation, consommables, énergie, maintenance et arrêts prévisibles. Le retour sur investissement doit reposer sur vos volumes et vos coûts constatés, sans supposer une disponibilité parfaite.
Des études à la mise en service : valider par étapes
La qualification du besoin débouche sur un avant-projet et une offre technico-commerciale. Demandez que les hypothèses, exclusions et interfaces soient explicites. Une représentation 3D aide à discuter l’implantation, mais elle ne remplace pas la démonstration d’une opération techniquement incertaine.
- Faisabilité : vérifier les fonctions critiques, si nécessaire avec des essais sur pièces.
- Études : concevoir la mécanique, les automatismes, les circuits électriques et pneumatiques.
- Réalisation : fabriquer, monter, câbler et programmer l’équipement.
- Mise au point en atelier : tester les cycles, les défauts et les performances convenues.
- Intégration sur site : raccorder la machine, vérifier les interfaces et réaliser la réception prévue.
Précisez les livrables contractuels : plans et schémas nécessaires à l’exploitation, notice, sauvegardes des programmes, documentation de maintenance et résultats des essais. Définissez aussi qui fournit les pièces, les moyens de manutention et les raccordements.
La formation doit couvrir la conduite normale, les changements de série et la réaction aux défauts. Pour la maintenance, prévoyez le diagnostic, les interventions autorisées et la restauration des sauvegardes. Une montée en production accompagnée permet de traiter les difficultés d’usage que les essais en atelier n’ont pas révélées.
Choisir un fabricant capable de sécuriser toute la durée de vie
La sécurité se construit dès les études. L’appréciation des risques doit couvrir la production, mais aussi le réglage, le nettoyage et le dépannage. La norme ISO 12100:2010 fournit des principes généraux de conception, d’appréciation et de réduction des risques ; les ressources de l’INRS peuvent également soutenir la prévention.
La directive Machines 2006/42/CE et son annexe I figurent parmi les références de conception, tandis que la directive 2009/104/CE concerne l’utilisation des équipements de travail. Faites préciser le cadre applicable à la date de mise sur le marché, dans le pays d’installation, ainsi que les responsabilités et les documents de conformité attendus.
Pour comparer les fabricants, examinez des réalisations techniquement proches, les compétences réellement mobilisées et l’organisation du suivi. Demandez qui intervient après l’installation, quelles pièces critiques sont disponibles et comment sont gérées les évolutions logicielles. La télémaintenance doit être encadrée par des conditions d’accès convenues avec votre service informatique.
Un devis comparable décrit aussi l’après-livraison : maintenance préventive et curative, assistance, formation complémentaire et possibilités de duplication. Pour lancer une consultation utile, transmettez un dossier identique aux candidats et demandez-leur de justifier leur architecture, leurs réserves et leurs critères de réception. La qualité de ces réponses est plus révélatrice qu’une promesse générale de solution « clé en main ».